Hjem / Blog / Industri nyheder / ultralydssvejsehorn: applikationer, udvælgelseskriterier og praktisk vejledning


Anmod om et tilbud
Hvis du har brugt noget tid på ultralydssamling, ved du allerede, at hornet er den del, som alle giver skylden, når en svejsning ser forkert ud. I praksis er ultralydssvejsehornet den enkelte komponent, der bestemmer, hvor meget af generatorens energi, der rent faktisk når samlingen - og hvor jævnt den når frem. Efter flere års bygning og servicering af ultralydsudstyr til tekstil-, nonwoven- og plastproducenter har vi erfaret, at de fleste hornproblemer ikke er mystiske. De kommer fra et misforhold mellem geometri, materiale og det job, hornet bliver bedt om at udføre.
Denne guide gennemgår, hvad hornet gør, hvordan det er bygget, hvilke profiler der passer til hvilke applikationer, og de små vedligeholdelsesvaner, der holder en stabel i gang i årevis.
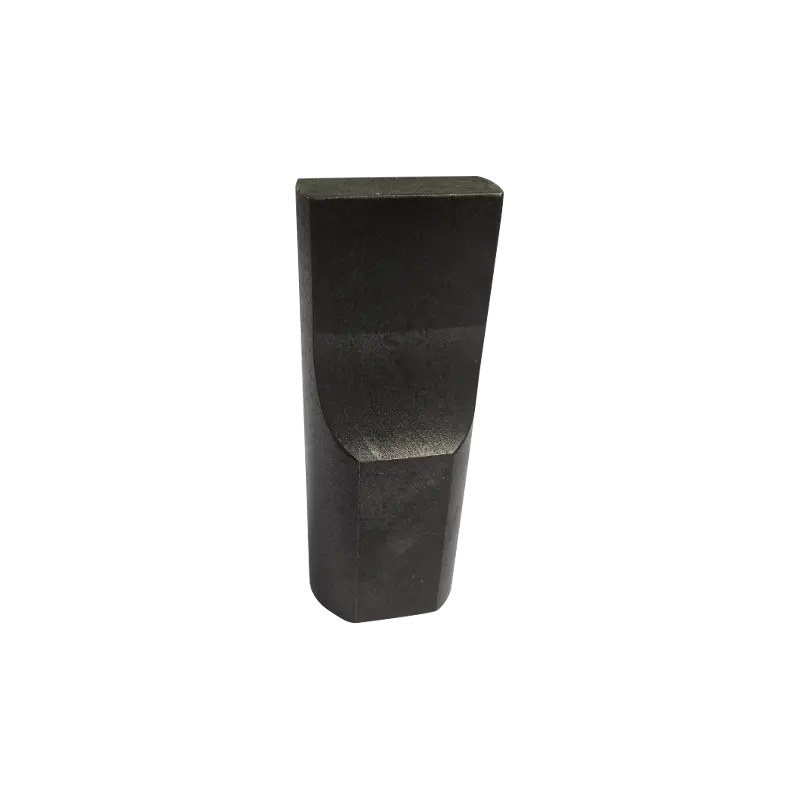
Hornet - også kaldet en sonotrode - er det sidste stykke metal i vibrationsbanen. Den sidder i bunden af stakken, under konverteren og boosteren, og den berører emnet direkte. Dens opgave er todelt: forstærk den mekaniske vibration, der kommer ned af stakken, til den amplitude, materialet har brug for, og lever den energi på tværs af det rigtige fodaftryk.
Begge pligter er styret af resonans. Et horn er bearbejdet til at vibrere ved en bestemt frekvens, normalt 15 kHz, 20 kHz eller 40 kHz, og det fungerer kun effektivt, når hele stakken er indstillet til det samme nummer. Skub et horn af resonans, og symptomerne viser sig hurtigt: Generatoren trækker mere strøm, svejsningen bliver inkonsekvent, og varme opbygges på steder, den ikke burde. Hvis du ønsker at forstå opstrøms halvdelen af den kæde, vores noter vedr hvordan transduceren konverterer elektriske signaler til mekanisk vibration er en nyttig ledsagerlæsning.
Et horn, der ser korrekt ud på papiret, kan stadig være forkert i maskinen. Materialekvalitet, kornretning, massen af monteringsflangen og endda finishen på arbejdsfladen ændrer alle resonansfrekvensen. Anerkendte producenter måler hvert horn på en frekvensanalysator, før det sendes, og justerer tuning-spalterne, indtil hornet lander inden for et snævert vindue af målfrekvensen. Dette er grunden til, at en kopi af et horn sjældent er en ligeværdig erstatning: geometrien kan matche, mens tuningen ikke gør det.
Hornets form er virkelig en beslutning om energifordeling. Et slankt blad koncentrerer energi til en smal linje; en bred stang spreder det over en søm; et kontureret ansigt former det omkring en bestemt del. Tabellen nedenfor opsummerer de profiler, vi oftest bliver spurgt om.
| Profil | Geometri | Typisk anvendelse | Se punkter |
|---|---|---|---|
| Blade / kile | Smal arbejdskant | Opskæring, forsegling og trimning af nonwoven stof | Kant slid; hold bladet køligt og rent |
| Bar / rektangulær | Langt fladt ansigt | Kontinuerlig sømsvejsning, blonder og prægning | Ansigtsflader og ensartet amplitude langs længden |
| Rund/cylindrisk | Cirkulær kontaktflade | Punktsvejsning, rørtætning, små plastdele | Koncentricitet af monteringsgevindet |
| Kontureret / brugerdefineret | Bearbejdet til delform | Automotive trim, filtre, medicinske komponenter | Kræver delspecifik tuning og tegninger |
| Komposit | Flere tunede sektioner sammen | Store eller akavede dele, som et enkelt horn ikke kan nå | Fælles integritet og afbalanceret amplitude på tværs af sektioner |
Sammensatte horn fortjener en særlig omtale. Ved at forbinde flere tunede segmenter kan de nå ind i hulrum, dække et bredt område uden at multiplicere svejsere og reducere intern belastning i dele, der er følsomme over for koncentreret energi. Afvejningen er, at hvert vejkryds skal designes og verificeres, så sammensatte horn er næsten altid en specialdesignet øvelse snarere end et hyldekøb.
Tag udgangspunkt i materialet, ikke kataloget. Tyndt polypropylen nonwoven ønsker højere frekvens og lavere amplitude for at undgå gennembrænding. Tykkere termoplast og tungt fyldte forbindelser har brug for mere amplitude og en fladegeometri, der holder kontakttrykket. Coatede eller laminerede stoffer svejses ofte bedst med en takket eller mønstret overflade, der koncentrerer energien ved grænsefladen i stedet for på tværs af hele overfladen.
Tjek derefter maskinsiden. Frekvensen skal passe til generatoren og omformeren. Amplitude ved hornfladen skal falde inden for materialets arbejdsvindue - for lidt giver svage bindinger, for meget forårsager blink og punkteringer. Monteringsbolten og -flangen skal bære belastningen uden at indføre tab. Og hornet skal fysisk passe til armaturet, fordi et horn, der ikke kan justeres vinkelret på ambolten, vil producere svejsninger, der varierer fra den ene kant til den anden.
For tekstil- og nonwoven-producenter er arbejdsfladen dér, hvor det meste af værdien ligger. Vores
 AH tekstiloptimerede ultralydssvejsehorn Ultralydssvejsehorn til tekstil- og nonwovenbehandling, tilbydes i flere amplituder og frekvenser for at understøtte effektiv energioverførsel og rene sømme. Se produkt →
er profileret med det i tankerne, og balancerer fladebredde, mønster og amplitude, så sømmene forbliver rene ved produktionshastighed.
Horn svigter normalt ikke dramatisk. De driver. Et par fornuftige vaner holder denne drift synlig, før den når din skrotrate:
Advarselsskilte, der er værd at handle på med det samme, inkluderer en pludselig stigning i generatorstrømmen, en svejsning, der har brug for gradvist længere holdetider, synlige krakeleringer nær amplitudespalterne og et dumpt dun i stedet for en ren brummen, når stakken starter. Enhver af disse antyder, at hornet skal komme ud til måling i stedet for at blive skubbet hårdere. At køre et beskadiget horn risikerer også konverteren og boosteren.
Mange produktionsproblemer kan ikke løses ved at vælge en anden katalogvare. En del med en akavet flange, en søm, der skal følge en kurve, eller et mønster, der skal matche en kundes prægningsdesign, kræver alt sammen et horn, der er bearbejdet til applikationen. Det arbejde starter med deltegningen, materialespecifikationen og maskinens frekvens og effekt, og det ender med et tunet horn, der er verificeret på selve stakken.
Brugerdefineret værktøj er dér, hvor erfaring betaler sig, fordi den samme tegning kan tunes på flere måder, og kun én af dem holder over en lang produktionsperiode. Vores
 Brugerdefinerede ultralydsforme til svejsning, skæring og tætning Skræddersyet højpræcisionsværktøj i industrielt stål, bygget til ultralydssvejsning, -skæring eller -forsegling og kan tilpasses til forskellige kundekrav. Se produkt →
udvikles med kundens del i hånden, og hvor opgaven er bedre tjent med et helt andet maskinformat, er en håndholdt enhed nogle gange den mere praktiske vej — f.eks.
 AH-30 Sonic håndholdt ultralydspunktsvejser Kompakt håndholdt ultralydspunktsvejser til tynde metalplader eller tråde, velegnet til reparationsarbejde og montering i lavt volumen, med 28 kHz eller 35 kHz drift. Se produkt →
bruges til reparationsarbejde og montage i lavt volumen.
Hvis du gennemgår hele samlingen frem for kun værktøjet, er vores oversigt over ultralydssvejsemaskiner viser, hvordan horn, armatur og køreelektronik matches i praksis.
Ultralydssvejsehornet er en tunet mekanisk komponent, ikke en formet blok af metal. Få materialet, profilen og tuningen rigtigt, og resten af stakken opfører sig forudsigeligt; ignorer nogen af dem, og du vil bruge dit vedligeholdelsesbudget på at jagte inkonsekvente svejsninger. Start med det materiale, du forbinder, match hornet til maskinens frekvens- og amplitudevindue, og inspicér ansigtet og tappen regelmæssigt. De fleste af de hornproblemer, vi bliver bedt om at diagnosticere, viser sig at være udvælgelses- eller vedligeholdelsesproblemer snarere end fabrikationsfejl - hvilket er gode nyheder, for begge er inden for din kontrol.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


