Hjem / Blog / Industri nyheder / Ultrasonisk plastsvejsning: proces, materialer, samlingsdesign og maskintips


Anmod om et tilbud
Ultralydsplastiksvejsning ser vildledende ud på afstand. Et horn rører ved to plastikdele, en stille brummen løber gennem armaturet, og et øjeblik efter samles delene, som om de var støbt i ét stykke. Under den korte cyklus ligger en velforstået fysisk proces: højfrekvente mekaniske vibrationer, normalt mellem 15 og 40 kHz, skaber varme ved grænsefladen mellem delene og smelter et tyndt lag polymer, der størkner under tryk og danner en stærk, ren binding. Ingen klæbemidler, ingen opløsningsmidler og ingen metalbefæstelser er involveret.
For producenter inden for tekstiler, nonwovens, engangshygiejne, bilinteriør, medicinsk udstyr og forbrugsvarer er denne proces blevet en standard produktionsmetode. Vi bygger ultralydsmaskiner og det værktøj, der driver dem, og nedenstående noter dækker over det, der betyder mest: hvordan processen fungerer, hvilke plaster der svejser godt, hvordan samlinger skal udformes, og hvordan man vælger den rigtige maskine.
Hver ultralydssvejsning følger den samme grundlæggende cyklus, og når du først forstår det, bliver fejlfinding langt nemmere. En generator konverterer netstrøm til et højfrekvent elektrisk signal; en transducer omdanner dette signal til mekanisk vibration; en booster og et horn forstærker og leverer den vibration til det nøjagtige punkt, hvor de to dele mødes.
Vibrationen smelter ikke plastik direkte. Det forårsager hurtig molekylær friktion langs ledoverfladen, og energistyrere, små hævede træk støbt ind i en af delene, koncentrerer den friktion, så smeltningen begynder præcis, hvor det er nødvendigt. En typisk cyklus forløber som følger:
Svejsetider måles almindeligvis i brøkdele af et sekund, og komplette cyklusser godt under to sekunder er normale på automatiserede linjer.
Sammenlignet med klæbemidler, opløsningsmidler, varmeplader eller skruer tilbyder ultralydssvejsning en kombination af hastighed, renhed og konsistens, der er svær at matche.
Ultralydssvejsning fungerer bedst, når to dele er lavet af den samme polymer eller af polymerer med lignende smeltetemperaturer og molekylære strukturer. Amorfe harpikser blødgøres gradvist over et bredt temperaturområde, hvilket gør dem tilgivende og nemme at svejse. Halvkrystallinske harpikser smelter skarpt og transmitterer vibrationer forskelligt, så de har normalt brug for højere amplitude, stivere fastgørelse og omhyggeligt designede energidirektører.
| Material | Struktur | Svejsbarhed | Praktiske noter |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorf | Fremragende | Bredt svejsevindue; let at automatisere |
| PP, PE | Halvkrystallinsk | Godt | Kræver højere amplitude og fast støtte |
| PA, POM | Halvkrystallinsk | Godt | Tør først materialet for at undgå porøsitet |
| PET, PBT | Halvkrystallinsk | Moderat | Der er behov for højere energi og præcist samlingsdesign |
| Glasfyldte kvaliteter | Enten | Moderat | Slibemiddel slider horn hurtigere; kortere værktøjslevetid |
| PTFE, silikone | Enten | Dårlig | Lav friktion og høj smelteviskositet modstår svejsning |
Fugt betyder også noget. Hygroskopiske harpikser som nylon og polycarbonat absorberer vand fra luften, og det vand bliver til damp under hornet, hvilket giver bobler og svage led. Tørring før svejsning er et simpelt trin, der forhindrer en hel del skrot.
De fleste svejseproblemer er designet længe før de dukker op på linjen. Samlingen skal koncentrere energi, justere delene og kontrollere, hvordan smeltet materiale flyder. Tre designs dækker de fleste applikationer.
En lille trekantet ryg, typisk 0,3 til 0,8 mm høj, løber langs den ene dels fugeflade. Det smelter først, og den smeltede polymer flyder derefter hen over grænsefladen for at danne bindingen. Energy directors er enkle, økonomiske og ideelle til amorfe harpikser og små til mellemstore dele.
Den ene del har en fordybning og den anden en matchende læbe, og de to overflader gnider mod hinanden efterhånden som svejsningen skrider frem. Forskydningssamlinger leverer de stærkeste, mest lufttætte samlinger og er det sædvanlige valg til semi-krystallinske materialer og dele, der skal holde tryk eller modstå vibrationer.
Disse hybrider kombinerer selvjustering med en energistyrende effekt, som reducerer flash og holder svejselinjen pæn. De er populære i huse og tilfælde, hvor udseende betyder lige så meget som styrke. Uanset hvilket design du bruger, skal hornet og armaturet matche det, så det er værd at gennemgå værktøjs- og monteringsløsninger før du forpligter dig til en form.
Processen vises overalt, hvor plastdele skal sammenføjes hurtigt og rent. Medicinske filtre, katetre og væskebeholdere er afhængige af det til lækagefri samlinger. Billeverandører svejser interiørbeklædning, belysningskomponenter og dele under motorhjelmen. Forbrugerelektronik bruger det til huse og kontakter, mens emballagelinjer forsegler kopper, bakker, poser og blisterpakninger. I nonwovens-verdenen holder ultralydsbinding sammen engangsskobetræk, pudebetræk, kasketter, handsker og hygiejneprodukter ved høj hastighed uden tråd eller lim.
Fordi værktøjet er kompakt, tjener det samme princip alt fra en enkelt bænkmaskine til en fuldautomatisk roterende linje.
Maskiner adskiller sig hovedsageligt i kraft, frekvens og hvordan hornet præsenteres for delen. Frekvensen er afstemt efter jobbet: 15 kHz enheder leverer mere amplitude og passer til store eller semi-krystallinske dele, 20 kHz er det generelle sweet spot, og 30 til 35 kHz enheder er valgt til små, sarte komponenter, hvor varme og overflademærkning skal minimeres.
Til reparationer, prototyper og små batch-samlinger giver en håndholdt svejser dig frihed til at flytte værktøjet langs en søm.
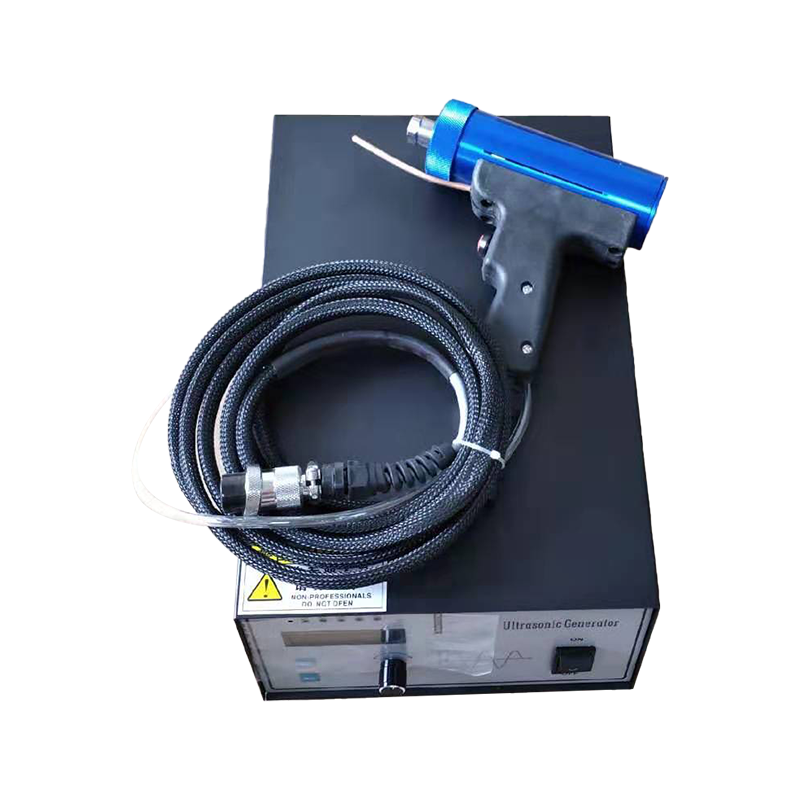 AH-30 Sonic brugerdefineret håndholdt ultralydssvejser Den håndholdte ultralydssvejser har en fast svejseoverflade, høj styrke, lille størrelse, smuk svejsning, enkel betjening, stærk effekt, og den håndholdte spot med... Se produkt →
Når du har brug for repeterbare, jig-kontrollerede punktsvejsninger på støbte dele, giver en dedikeret punktsvejsemaskine med en pneumatisk presse ensartet kraft og cyklus timing.
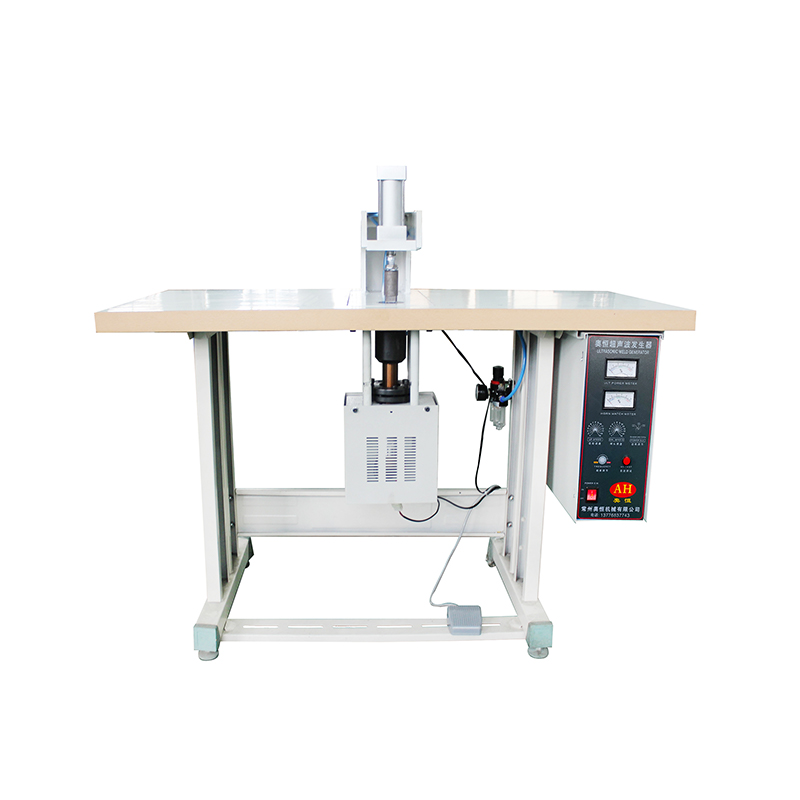 AH-50Q Ultralydspunktsvejsemaskine Brug princippet om ultralydsbølger til at lave ikke-vævede håndtasker. Stansningshullet kræver ingen hjælpematerialer, der skal svejses til håndtasken. Starten... Se produkt →
Til tungere produktion såsom store huse og tykvæggede komponenter er en højeffekt plastsvejsemaskine med en stiv ramme og stabil generator det bedste fundament.
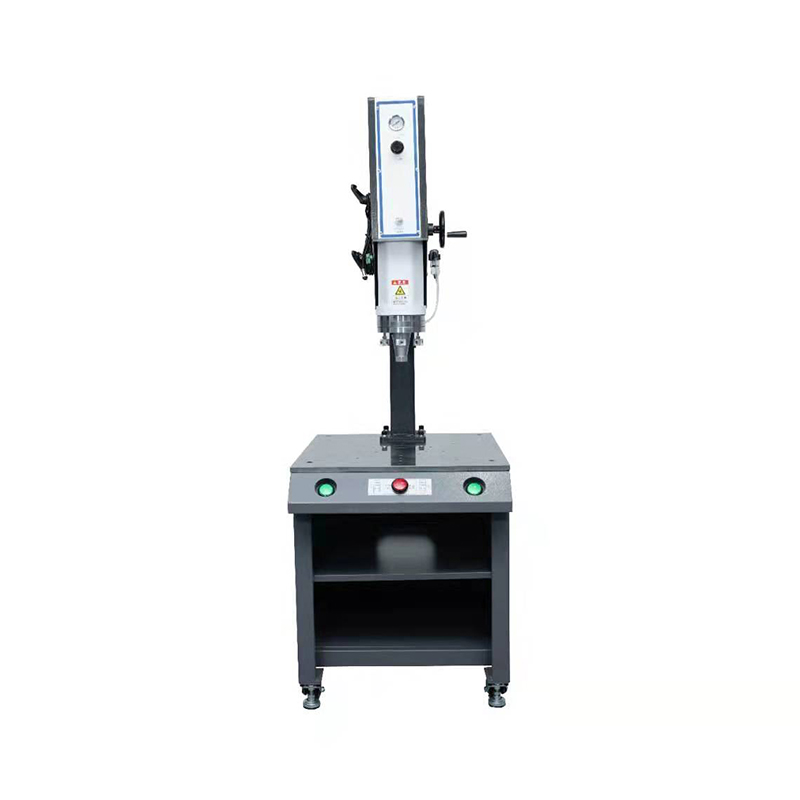 AH-DSL 15KHz 4200w Plastsvejsemaskine 1. Hele maskinen er tyngdekraftstøbning, CNC-værktøjsmaskiner og høj præcision. Se produkt →
Horngeometri, booster-forhold og armaturdesign betyder lige så meget som selve maskinen, og derfor bygger vi også specialfremstillede ultralydsstøbeforme og svejsehorn til kunder, der har brug for en specifik svejseprofil. Du kan gennemgå det bredere udvalg af ultralydssvejsemaskiner vi fremstiller, eller fortæl os blot, hvad du tilslutter dig, og vi vil anbefale en konfiguration.
Selv en velvalgt maskine vil underperforme, hvis det grundlæggende skrider. Nogle få vaner adskiller planter, der svejser pålideligt, fra planter, der bekæmper skrot hvert skift.
Forebyggende vedligeholdelse koster langt mindre end et afvist produktionsparti, og det meste af det tager kun minutter om dagen.
Ultralydssvejsning af plast belønner forberedelse. Få materialeparringen, samlingsdesignet og værktøjet rigtigt, og processen bliver en af de mest pålidelige og økonomiske sammenføjningsmetoder, der er tilgængelige for moderne producenter. Få dem forkert, og ingen mængde tuning på maskinen vil løse det.
Hvis du planlægger en ny produktionslinje eller forbedrer en eksisterende, vil vores team gerne gennemgå dine dele, foreslå et fælles design og bygge en maskine omkring dit produkt i stedet for omvendt. Del dine tegninger, materiale og outputmål, så vender vi tilbage med et praktisk forslag.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


