Hjem / Blog / Industri nyheder / ultralydshorn: applikationer, udvælgelseskriterier og praktisk vejledning


Anmod om et tilbud
Spørg alle, der har kørt en ultralydskære-, quiltnings- eller tætningslinje i et par år, hvad de først tjekker, når en søm ser svag ud, eller en skåret kant begynder at flosse, og svaret er normalt hornet. Det er den synlige, håndgribelige ende af hele systemet - det stykke tunede metal, der faktisk rører ved materialet - og det tager det meste af skylden, når resultaterne begynder at glide. I vores erfaring med at bygge ultralydsmaskiner til producenter af tekstil, nonwoven og engangsprodukter, viser en rimelig andel af "hornproblemer" sig at være et misforhold mellem hornet og jobbet snarere end en del, der simpelthen er slidt op.
Denne guide gennemgår, hvad et ultralydshorn gør, hvordan dets materiale og form ændrer ydeevnen, og hvad du skal se på, når du skal vælge et nyt eller udskifte et træt.
Et ultralydshorn - også kaldet en sonotrode, et værktøj eller en sonde, afhængigt af leverandøren - er den sidste komponent i en tredelt mekanisk stak. Omformeren omdanner generatorens højfrekvente elektriske signal til mekanisk vibration, normalt ved 15 kHz, 20 kHz eller 40 kHz. Boostertrinene, der amplituderer op eller ned for at passe til processen. Hornet afgiver derefter vibrationen til emnet gennem en arbejdsflade, der er formet til opgaven: en smal klinge til skæring, en bred flad eller mønstret flade til limning og prægning, en profileret rulle til kontinuerlig forsegling.
Hvert horn er en resonator. Den er bearbejdet til at være en halv bølgelængde lang ved dens designfrekvens, så vibrationen, der ankommer til dens input, forstærkes og leveres ved udgangsfladen. Skift længden, tilspidsningen, slidsmønsteret eller endda legeringen, og resonansfrekvensen flytter sig med det. Det er grunden til, at et horn ikke bare kan kopieres i et andet materiale, og hvorfor et horn, der er blevet kraftigt poleret eller omvendt, måske ikke længere stemmer rent. Det forklarer også, hvorfor sammenkoblingsfladerne mellem konverter, booster og horn skal være flade og rene, og hvorfor gevindtappen skal strammes til det moment, producenten angiver - et løst led forvandler vibrationer til varme og støj, mens en overspændt kan knække knoppsædet.
 Transducer og aluminiumsled til ultralydsmaskinestak Kombinerer en piezoelektrisk transducer med en let aluminiumsforbindelse til at forbinde stakkomponenter, hvilket gør den sammenkobling værd at tjekke for stabil tuning. Se produkt →
Samlingen mellem horn og transducer fortjener særlig opmærksomhed på maskiner, der kører tre skift. Det er en lille, billig del, der stille og roligt afgør, om hele stakken bliver ved med at stemme.
Tre familier af materiale dækker de fleste industrielle horn, og valget mellem dem er en balance mellem træthedslevetid, akustisk effektivitet, slidstyrke og omkostninger. I store træk:
| Materiale | Akustisk og mekanisk opførsel | Slidstyrke | Hvor det normalt giver mening |
|---|---|---|---|
| Titanium legering | Høj træthedsstyrke, lavt akustisk tab, stabil ved høj amplitude | Godt | Kontinuerlig svejsning, skæring og quiltning; arbejde med høj amplitude |
| Aluminiumslegering | Let, let at bearbejde, højere indre tab, blødere ansigt | Moderat | Moderat amplitude, cost-sensitive tooling, textile cut-and-seal |
| Hærdet stål | Hård og formstabil, men højere akustisk tab | Høj | Blade-type arbejdsflader og job, hvor sejhed betyder mest |
| Karbid eller keramisk beklædning | Ansigtsindsats på en afstemt krop; sprøde under stødbelastninger | Meget høj | Slibende nonwovens og lange løb med minimal nedetid |
Titanium er blevet standard til krævende arbejde, fordi det holder amplituden uden at revne og mister relativt lidt energi som varme. Aluminiumslegering er ikke et kompromis at skamme sig over: På mange tekstil-klip-og-forseglingsstationer giver et veldesignet aluminiumshorn mange års drift til en brøkdel af prisen, forudsat at amplituden og stoffet ikke er straffende. Stål og beklædte horn kommer ind i billedet, når arbejdsfladen bliver slidt hurtigere end kroppen slides op.
Profil betyder lige så meget som legering. De vigtigste familier, vi ser i produktionen, er:
Gevinst, ensartethed og mekanisk styrke trækker mod hinanden. Et horn med meget høj forstærkning leverer mere amplitude, men er mere følsomt over for belastning og over for tuning-drift; en bred, slidset flade er skånsommere for materialet, men sværere at designe. Det er her, en leverandør, der allerede har bygget horn til din slags stof, er mere værd end en katalogside.
Tekstilarbejde sætter et horn i en usædvanlig position. I stedet for korte svejsecyklusser kører den ofte uafbrudt i timevis mod en amboltvalse, forsegler en søm eller trimmer en kant med linjehastighed. Varme opbygges i hornet i stedet for i materialet, og enhver ubalance i amplitude på tværs af ansigtet viser sig som en ujævn søm eller en ujævn kant på den ene side af nettet.
Til disse opgaver ser vi først på tre ting: den amplitude, processen faktisk har brug for, bredden af arbejdsfladen i forhold til amboltmønsteret, og hvor meget slibende fyldstof stoffet indeholder. Spunbond og smelteblæste materialer opfører sig meget anderledes end et belagt vævet stof, og et horn, der er indstillet til det ene, vil ikke nødvendigvis give et rent snit på det andet. Når stoffet er kraftigt fyldt, betaler et belagt eller beklædt horn sig normalt tilbage i reduceret nedetid for tilbagevending.
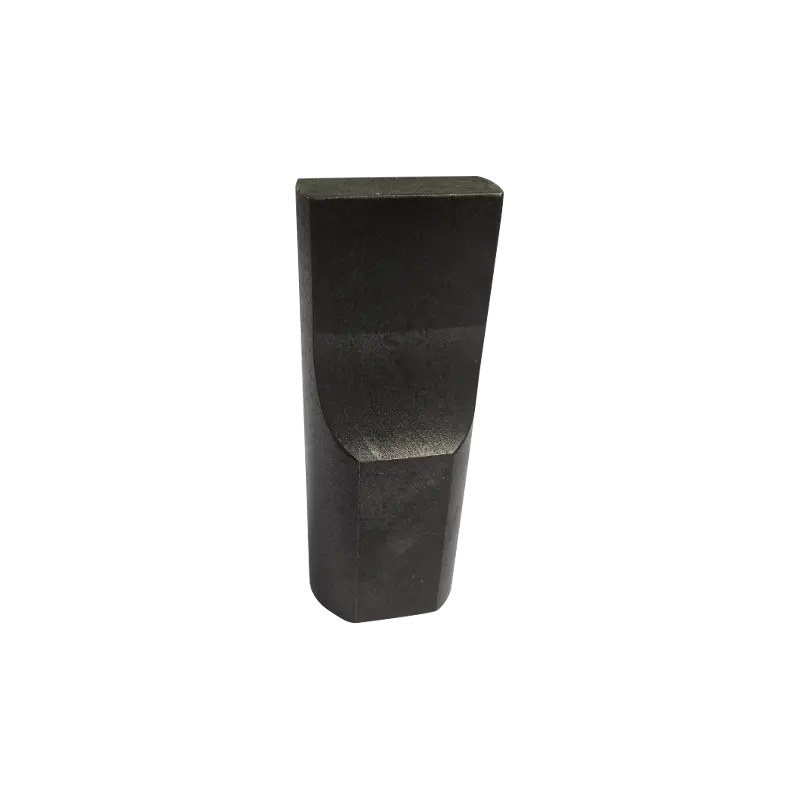 Tekstiloptimerede ultralydssvejsehorn til skæring Svejsehorn, der tilbydes i flere amplituder og frekvenser til tekstilskæring eller svejsning, velegnet når stofadfærd og arbejdsfladebredde driver valg af horn. Se produkt →
Før eller siden kommer der et projekt, som intet kataloghorn passer: Et forseglingsmønster, der skal matche en dekorativ prægning, en fladeprofil, der skal følge en buet ambolt, en skærelinje, der skal passere inden for en millimeter fra en færdig kant. I disse tilfælde er hornet designet bagud fra den færdige del - mønsteret defineres først, derefter er kroppen tunet rundt om det, så arbejdsfladen stadig giver en jævn genklang.
Brugerdefinerede horn er også almindelige, hvor en maskine bliver tilpasset til et nyt produkt i stedet for at blive udskiftet. Genværktøj til en eksisterende ultralydsstation med et specialbygget horn er ofte langt billigere end at købe en anden maskine, og det holder operatørerne på udstyr, de allerede kender.
 Brugerdefinerede ultralydsstøbeforme til svejsning, skæring og tætning Høj-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Se produkt →
Et horn fejler sjældent dramatisk. Det driver: Ansigtet polerer, kanten runder, et nittersæde udvikler en hårgrænse, og pludselig skal sømmen mere tryk, eller snittet har brug for en langsommere linjehastighed for at forblive ren. Nogle få vaner holder denne drift under kontrol.
Når et horn har brug for opmærksomhed, skal re-facing og re-tuning behandles som én operation. Skimning af ansigtet ændrer resonanslængden, så et horn, der vender tilbage uden at blive tjekket for frekvens, kan blive varmt, trække mere strøm og forkorte levetiden på konverteren bagved. At forstå, hvordan hele værktøjskæden opfører sig sammen, inklusive ambolten og armaturet, er mere værd end noget enkelt specifikationsark — vores noter vedr. værktøj og fastgørelse til ultralydssvejsning gå nærmere ind på det.
Udskiftningshorn, boostere, samlinger og formkomponenter i vores tilbehør til ultralydsmaskiner serie er bygget efter de samme tegninger som det originale værktøj, så en reservedel kan byttes ind uden at genindstille hele stakken fra bunden.
Hvis du angiver et horn - eller prøver at finde ud af, hvorfor det nuværende underpræsterer - løser disse spørgsmål normalt sagen hurtigt:
Et ultralydshorn er en lille del af en maskine og en stor del af dens resultater. Få materialet, profilen og tuningen rigtigt, og resten af linjen bliver bemærkelsesværdigt tilgivende; få dem forkerte, og enhver anden indstilling ser ud til at bekæmpe dig. Hvis du er i tvivl om, hvilket horn der passer til et stof, et mønster eller en maskine, du allerede ejer, så send os detaljerne - hyppigheden, arbejdsbredden, materialet og hvordan den færdige kant eller søm skal se ud - og vi fortæller dig ærligt, om et standardhorn vil klare opgaven, eller om det skal designes fra din side og baglæns.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


